Calculer la surface de flan avant emboutissage repose sur un principe unique : la surface du flan de départ doit être égale à la surface totale de la pièce emboutie.
C’est ce qu’un bureau d’études reconstitue quand il reçoit un plan de pièce emboutie et qu’il lui faut retrouver le flan d’origine avant de lancer un essai presse.
La méthode en trois points : par conservation des surfaces, la surface du flan égale celle de la pièce finie. Sur un cylindre, une formule directe donne le diamètre du flan selon le rapport entre la hauteur et le rayon du fond. Sur une forme complexe, la pièce est décomposée en surfaces élémentaires dont la somme, convertie en diamètre, fournit la cote exacte, à condition de maîtriser trois pièges classiques : fibre neutre confondue avec ligne moyenne, anisotropie ignorée, taux de chute en mise en bande négligé.
Les points clés à retenir :
- Le calcul repose sur le principe de conservation des surfaces : surface du flan égale à surface de la pièce finie.
- Sur un cylindre simple sans collerette à fond plat, la formule Df² = d² + 4 × d × h donne directement le diamètre du flan, avec une variante selon le rapport entre la hauteur et le rayon du fond.
- Sur une pièce à géométrie complexe, la méthode change : décomposer la forme en surfaces élémentaires S1 + S2 + … + Sn, puis convertir la somme en diamètre par Df = racine(4 × Σ Si / π).
- L’erreur la plus fréquente reste la confusion entre fibre neutre et ligne moyenne dans le calcul de décomposition des rayons de raccord.
- L’anisotropie de la tôle (coefficient r variable selon l’angle par rapport à la direction de laminage) déplace les cornes d’emboutissage et change le diamètre utile à prévoir.
- Le taux de chute en mise en bande pèse autant que la géométrie : une disposition mal optimisée peut faire perdre entre 15 % et 30 % de matière, même quand le calcul du flan seul est correct.
Pourquoi calculer la surface du flan avant d’emboutir une pièce ?
Un flan, c’est la pièce de tôle plane, découpée à la forme requise, que vous engagez dans la presse avant qu’un poinçon ne la force dans une matrice pour lui donner son volume définitif.
Dimensionner ce flan, c’est arbitrer entre deux risques inverses.
Trop petit, la pièce sort avec des plis, des amincissements localisés ou se déchire à la première passe.
Trop grand, vous payez la matière qui finit en chute, et chaque tonne gaspillée se répercute directement sur le devis final.
C’est typiquement la situation à laquelle un bureau d’études se retrouve confronté quand il reçoit un plan de pièce emboutie et qu’il lui faut retrouver le flan de départ avant de lancer un essai presse.
Ce calcul, c’est celui que mobilise, entre autres, notre filiale Adec Ressorts, spécialisée dans la découpe et l’emboutissage de feuillard depuis plus de 60 ans.
Cette règle de conservation des surfaces a un nom précis, et elle conditionne tout le reste du calcul.
Quel principe physique permet de calculer la surface d’un flan ?
En résumé : la surface du flan est égale à la surface totale de la pièce emboutie, quelle que soit sa forme. C’est le principe de conservation des surfaces.
L’emboutissage mécanique est un travail de rétreinte, pas d’allongement. La surface du flan d’origine reste égale à celle de la pièce à exécuter, car la tôle se réorganise dans la matrice sans qu’il y ait de matière créée ni perdue.
Cette égalité se traduit simplement par S = Se, où S est la surface du flan et Se la surface de l’embouti. Pour une pièce de révolution, elle se reformule en diamètre : avec un flan circulaire, π × Df² / 4 = Se, soit Df = racine(4 × Se / π).
Le principe seul atteint ses limites dès que la géométrie n’est plus une simple révolution. Il faut alors décomposer la pièce en surfaces élémentaires S1, S2 … Sn dont la somme redonne la surface totale, puis revenir au diamètre par Df = racine(4 × Σ Si / π).
Reste une nuance technique à intégrer : dans la réalité, l’épaisseur de la paroi varie légèrement après formage. On la quantifie par le coefficient d’amincissement α = em / e, où em est l’épaisseur moyenne de la pièce finie et e l’épaisseur du flan. Cette correction reste cependant secondaire dans le calcul de la surface, et n’invalide pas le principe de conservation.
Ce principe suffit sur une pièce simple. Il se complique dès que la géométrie change de forme en cours de fabrication.
Comment calculer le diamètre du flan pour un embouti cylindrique simple ?
Pour un cylindre sans collerette à fond plat, le diamètre du flan dépend du rapport entre le rayon de courbure r du fond et la hauteur h de la paroi. Trois cas de figure existent, et le choix de la formule se fait sur ce rapport.
Reprenons un exemple canonique : une pièce cylindrique en acier inoxydable 304, diamètre d = 80 mm, rayon de fond r = 12 mm, hauteur de paroi h = 60 mm. Le rapport r/h = 0,20 tombe dans la plage intermédiaire (entre 1/10 et 1/5). La formule simplifiée s’écrit alors Df² = d² + 4 × d × h × 1,05. Application numérique : Df² = 80² + 4 × 80 × 60 × 1,05 = 6 400 + 20 160 = 26 560, soit Df = racine(26 560) ≈ 163 mm. Le flan à découper mesure donc 163 mm de diamètre. À titre de référence, l’le choix entre l’inox 304 et le 316 reste un choix sûr quand la pièce encaisse des contraintes mécaniques modérées en milieu non chloruré.
Quand la presse s’équipe d’un monogramme de calcul, les abaques permettent de retrouver le même résultat graphiquement à partir de r et h, puis de d. Le monogramme fonctionne sur trois échelles I, II et III à utiliser en concordance avec les valeurs lues.
Pour vos dossiers, voici la fiche de référence rapide :
| Condition géométrique | Formule du diamètre du flan |
|---|---|
| Df / d > 20 | Df² = d² + 4 × d × h |
| 10 < Df / d < 20 | Df² = d² + 4 × d × h × 1,05 |
| 5 ≤ r ≤ 15 et r ≤ h / 5 | Df² = (d + 2r)² × 1,42 + 4 × d × h − (d + 0,2r) × 0,0424 × r |
Cette formule fonctionne à merveille sur un cylindre. Mais la plupart des pièces industrielles ne s’arrêtent pas à une forme aussi simple.
Comment calculer la surface d’un flan pour une pièce à géométrie complexe ?
Pour une pièce qui sort du cylindre simple, la méthode consiste à décomposer la forme en surfaces élémentaires que vous savez calculer, puis à additionner leurs contributions pour revenir au diamètre équivalent du flan.
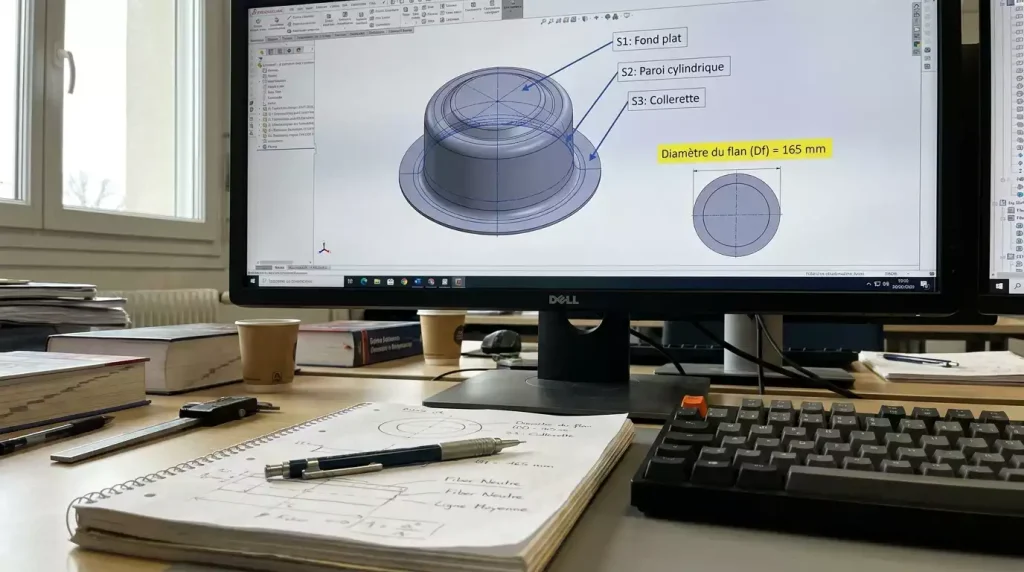
En pratique, la pièce est coupée mentalement en tronçons géométriques identifiables : un fond plat, une partie cylindrique, un rayon de raccord, une collerette, une portée conique. Chaque élément reçoit sa propre formule de surface issue de la décomposition analytique classique. La surface totale est la somme S = S1 + S2 + … + Sn, et le diamètre du flan s’en déduit.
Prenons un exemple concret : un carter cylindrique en inox 304L, diamètre intérieur d = 80 mm, profondeur h = 60 mm, avec une collerette plate de 10 mm de large tout autour. La surface se décompose en trois éléments : le fond plat, π × d² / 4 = 5 027 mm² ; la paroi cylindrique, π × d × h = 15 080 mm² ; la collerette annulaire, π × ((d + 20)² − d²) / 4 = 1 382 mm². Total = 21 489 mm², soit Df = racine(4 × 21 489 / π) = 165 mm. La collerette ajoute environ 7 % à la surface totale du flan par rapport à un cylindre nu, et ce ratio devient vite critique quand la collerette s’élargit ou quand la pièce cumule plusieurs sections.
Cette précision de calcul n’a pas qu’un intérêt théorique : elle sert aussi à limiter le taux de chute quand les flans passent en mise en bande, point que vous abordez maintenant.
Même avec la bonne méthode, un calcul de flan peut rester faux. Voici les erreurs qui passent le plus souvent inaperçues.
Quelles erreurs faussent le calcul de la surface du flan ?
Trois erreurs reviennent régulièrement dans les calculs de flan, et toutes trois peuvent passer inaperçues jusqu’au premier essai presse.
La première est la confusion entre la fibre neutre et la ligne moyenne de la tôle. Les formules de surface s’appliquent à la fibre neutre, située à mi-épaisseur dans la pièce finie, mais pas au milieu géométrique d’un rayon de raccord. Cette approximation, parfois faite pour simplifier la décomposition, sous-estime systématiquement la surface utile du flan, et la pièce finit par sortir incomplète en fond de rayon.
La deuxième est l’ignorance de l’anisotropie de la tôle. Le coefficient d’anisotropie r varie selon l’angle entre la direction de traction et la direction de laminage. En mise en bande, cela change la hauteur réelle des cornes d’emboutissage de plusieurs millimètres, donc le diamètre du flan à prévoir pour ne pas finir avec une berce incomplète ou, à l’inverse, avec un excès de matière dans les angles morts.
La troisième, plus insidieuse, est le taux de chute en mise en bande. La relation τ = surface de bande utilisée / surface du flan donne une image directe du gâchis matière : un calcul de flan parfait sur la forme, mais une disposition mal optimisée sur la bande, et vous perdez entre 15 % et 30 % de matière. Une bonne géométrie ne suffit pas sans une bande bien organisée.
Ces erreurs ne sont pas rares, y compris chez des équipes expérimentées. Reste une question à trancher : le calcul manuel suffit-il encore, ou faut-il un regard extérieur ?
Faut-il calculer soi-même son flan ou passer par un bureau d’études ?
Pour une pièce simple, en petite série ou en prototypage, le calcul manuel direct reste fiable et rapide. Les formules données plus haut suffisent, à condition de vérifier chaque coefficient sur la matière réellement livrée et sur la presse qui sera utilisée.
La limite apparaît dès qu’il s’agit d’une géométrie complexe ou d’une production en série.
Une erreur de quelques dixièmes de millimètre sur le diamètre du flan se répercute sur des milliers de pièces, et la marge de sécurité appliquée en production réelle peut révéler un calcul qui était pourtant correct sur le papier.
C’est ce croisement entre la théorie et l’expérience de la presse qui fait la différence entre un flan qui passe du premier coup et une série qui dérape après la centième pièce.
Pour prolonger la lecture sur les pièces obtenues par découpe et emboutissage de feuillard, vous pouvez consulter notre page sur les ressorts plats.
Ce qu’il faut retenir avant de calculer votre prochain flan
Le calcul de la surface d’un flan tient en une règle, mais son application dépend de la géométrie visée. Sur un cylindre simple, la formule directe suffit, à condition de choisir la bonne variante selon le rapport entre la hauteur et le rayon du fond. Sur une pièce à géométrie complexe, seule la décomposition en surfaces élémentaires garantit un résultat fiable, à condition de ne pas confondre fibre neutre et ligne moyenne, ni d’oublier l’anisotropie de la tôle et l’optimisation de la mise en bande.
Selon le type de pièce, la méthode et les points de vigilance diffèrent :
| Type de pièce | Méthode de calcul | Principe clé | Point de vigilance |
|---|---|---|---|
| Embouti cylindrique simple | Formule directe du cylindre sans collerette | Égalité des surfaces flan / pièce finie | Choisir la bonne variante selon le rapport hauteur sur rayon |
| Pièce à géométrie complexe | Décomposition en surfaces élémentaires puis sommation | Somme des surfaces élémentaires égale à la surface totale | Ne pas confondre fibre neutre et ligne moyenne |
| Mise en bande, production série | Optimisation de la disposition des flans sur la bande | Taux de chute = surface de bande utilisée divisée par surface du flan | Une bonne géométrie ne suffit pas sans une bande bien organisée |
Pour faire vérifier le calcul de votre flan avant lancement en production, vous pouvez transmettre vos éléments via le formulaire de devis en précisant que vous souhaitez faire appel à notre équipe découpe-emboutissage.