La formule pour calculer la raideur d’un ressort est R = G × d⁴ / (8 × D³ × n).
R est la raideur en N/mm, G le module de cisaillement du matériau, d le diamètre du fil, D le diamètre moyen d’enroulement et n le nombre de spires actives.
Cette formule donne un chiffre théorique, rien de plus. Un bureau d’études qui s’arrête là prend un risque de dimensionnement.
Un ressort qui tient réellement en production ne se résume pas à cette équation. Entre le chiffre et la pièce, il manque plusieurs vérifications que la formule seule ne fournit jamais.
Le Groupe Jacquemet dimensionne et fabrique des ressorts de compression, de traction et de torsion pour l’industrie. Nos équipes connaissent la distance entre un calcul théorique et une pièce contrôlée, du bureau d’études au contrôle qualité final.
Voici ce qui sépare un chiffre calculé d’un ressort qui fonctionne dans votre assemblage, et ce qu’il faut vérifier avant de valider votre dimensionnement.
Les points clés à retenir :
- La formule R = G × d⁴ / (8 × D³ × n) donne la raideur théorique d’un ressort hélicoïdal, mais elle ne suffit pas seule à valider un dimensionnement
- Le rapport d’enroulement C = D/d doit rester entre 4 et 20 selon la norme EN 13906-1, avec une préférence entre 7 et 14
- Seules les spires actives comptent dans le calcul : les spires d’extrémité meulées ou jointives n’y participent pas
- Le coefficient de Wahl corrige la contrainte de cisaillement réelle dans le fil, un facteur que la formule brute ignore
- Un ressort dimensionné sans cette correction peut casser en fatigue bien avant la durée de vie attendue
- La raideur théorique et la raideur mesurée peuvent s’écarter de plusieurs pourcents, notamment à cause des tolérances de fabrication
- Un tensiomètre et un banc d’essai permettent de vérifier que la raideur réelle correspond à la valeur du cahier des charges
Quelle est la formule pour calculer la raideur d’un ressort ?
Pour un ressort hélicoïdal de compression ou de traction, la raideur se calcule avec R = G × d⁴ / (8 × D³ × n).
G est le module de cisaillement du matériau, d le diamètre du fil, D le diamètre moyen d’enroulement et n le nombre de spires actives.
Le résultat R s’exprime en newtons par millimètre (N/mm). C’est la force nécessaire pour comprimer ou étirer le ressort d’un millimètre.
G s’exprime en N/mm², d et D en millimètres. n n’a pas d’unité.
La formule R = G × d⁴ / (8 × D³ × n) pour un ressort hélicoïdal
Chaque grandeur pèse d’un poids différent dans le résultat.
d est à la puissance 4. Doubler le diamètre du fil multiplie la raideur par 16. C’est le paramètre le plus influent de la formule.
D est au dénominateur, à la puissance 3. Doubler le diamètre moyen d’enroulement divise la raideur par 8.
Le nombre de spires actives n joue en proportion inverse : plus le ressort a de spires, plus il est souple.
La formule s’applique aux ressorts hélicoïdaux à fil rond, la configuration la plus courante des ressorts de compression et de traction industriels.
La raideur mesurée directement à partir de la force et de la déformation, k = F / x
Une seconde approche existe, plus directe : k = F / x.
F est la force appliquée, x la déformation obtenue. Cette relation ne se calcule pas, elle se mesure.
Elle sert quand le ressort existe déjà physiquement : un échantillon, une pièce en service, ou une référence à vérifier. Vous appliquez une charge connue, vous mesurez la flèche, vous obtenez la raideur réelle.
L’unité reste la même : des newtons par millimètre. Une raideur de 3 N/mm signifie qu’il faut 3 newtons pour déformer le ressort d’un millimètre.
Pour le détail du calcul, l’exemple chiffré complet et le principe physique qui sous-tend la relation force-déformation, reportez-vous à notre article sur la loi de Hooke et ressort.
Retenez ceci : cette formule est un point de départ nécessaire. Elle n’est jamais suffisante pour valider un dimensionnement industriel.
Elle ne dit rien sur la fabrication du ressort, ni sur sa tenue dans le temps.
Elle donne un chiffre, précis et reproductible. Avant de le graver dans un plan de fabrication, encore faut-il vérifier qu’il est physiquement réalisable.
Pourquoi le rapport d’enroulement limite-t-il l’usage direct de la formule ?
Le rapport d’enroulement C = D/d doit rester compris entre 4 et 20 selon la norme EN 13906-1, avec une préférence entre 7 et 14.
En dehors de cette plage, la formule reste mathématiquement valable. Le ressort, lui, devient difficile à fabriquer ou fragile en service. La raideur calculée ne correspond plus à la réalité de la pièce.
Le rapport d’enroulement C = D/d selon la norme EN 13906-1
C est le quotient du diamètre moyen d’enroulement D par le diamètre du fil d. Il décrit la courbure de la spire.
Plus C est faible, plus le fil est enroulé serré. Plus il est élevé, plus l’enroulement est lâche.
Sous C = 4, l’enroulement est trop serré. L’intérieur de la spire concentre des zones de faiblesse : la fibre interne du fil travaille en surcontrainte dès la première compression.
Un ressort dans cette configuration peut afficher une raideur conforme au calcul. Il risque pourtant de se fissurer en service, sur la face interne de l’enroulement.
Au-dessus de C = 20, le ressort est difficile à mettre en forme sur les machines d’enroulement. Le fil a tendance à se détendre pendant l’enroulement, et la géométrie perd en stabilité.
Les charges deviennent plus dures à tenir d’un ressort à l’autre d’une même série. La répétabilité, qui est le cœur de la production industrielle, se dégrade.
- Plage normative EN 13906-1 : C entre 4 et 20
- Zone préférentielle : C entre 7 et 14
Jacquemet peut produire des ressorts hors de cette fourchette. Dans ce cas, nous ne pouvons pas garantir le même niveau de fiabilité qu’un ressort dimensionné dans la plage normative. Le sur-mesure a des limites, et celles-ci sont physiques.
Spires actives et spires totales, une distinction que la formule brute ignore
Le n de la formule est le nombre de spires actives, pas le nombre total de spires. Confondre les deux est une erreur fréquente dans les calculs de raideur transmis aux fabricants.
Les spires d’extrémité, souvent jointives et parfois meulées pour assurer un appui plan, sont inactives. Elles ne participent pas à la déformation du ressort.
Leur rôle est purement fonctionnel : donner au ressort un appui stable dans son logement et répartir la charge sur la pièce voisine.
Un ressort à 10 spires au total peut n’avoir que 8 spires actives, si chaque extrémité compte une spire morte. Calculer avec 10 au lieu de 8 donne une raideur inférieure de 20 % à la raideur réelle.
Cette erreur se répercute sur toutes les charges du cahier des charges. Un ressort prévu pour 40 N à une hauteur donnée en délivrera 48, ou inversement, selon le sens de l’erreur.
Exemple chiffré avec des valeurs de fabrication réelles
Prenons un ressort de compression en acier à ressort, avec G = 81 500 N/mm², d = 1,5 mm, D = 12 mm et n = 8 spires actives.
Le rapport d’enroulement se vérifie en premier : C = D/d = 12/1,5 = 8. La valeur se situe dans la zone préférentielle 7-14.
Le calcul donne : R = (81 500 × 1,5⁴) / (8 × 12³ × 8).
Soit R = (81 500 × 5,0625) / (8 × 1 728 × 8) ≈ 412 594 / 110 592 ≈ 3,73 N/mm.
Ce ressort offre une raideur d’environ 3,73 N/mm. Concrètement, une compression de 10 mm produira une force d’environ 37 N.
Le choix de n = 8 spires actives suppose que les extrémités sont déjà définies. Sur un plan transmis à un fabricant, cette donnée doit apparaître explicitement, sinon le calcul part du mauvais pied.
Vérifiez le rapport d’enroulement et le nombre de spires actives avant tout calcul de raideur, pas après. Ces deux valeurs conditionnent la validité du résultat et la fabricabilité de la pièce.
Un rapport d’enroulement correct ne garantit pourtant pas que le ressort tienne dans le temps.
Comment le coefficient de Wahl corrige-t-il le calcul théorique de la raideur ?
Le coefficient de Wahl corrige la contrainte de cisaillement réelle dans le fil du ressort.
La formule de raideur brute ne prend jamais en compte ce facteur de concentration de contrainte. C’est une lacune qui se paie cher en fatigue.
Ce que la formule de base ne dit pas sur la contrainte réelle dans le fil
La formule R = G × d⁴ / (8 × D³ × n) donne une raideur. Elle ne donne pas de contrainte.
Elle ne dit rien sur le risque de rupture en fatigue, ni sur la limite de résistance du fil.
La contrainte de cisaillement réelle dans le fil dépend aussi de la courbure de l’enroulement. Cette courbure est plus marquée quand le rapport d’enroulement C est faible.
Dans une spire enroulée serré, la fibre interne du fil est plus courte que la fibre externe. Elle subit une contrainte supérieure à celle que laisserait croire un calcul sur fil droit.
La fibre interne d’une spire enroulée serré travaille donc toujours plus que le reste du fil. Deux ressorts de même raideur peuvent ainsi avoir des durées de vie très différentes.
Le rôle du coefficient de Wahl dans la tenue en fatigue
Le coefficient de Wahl, noté kw, corrige la contrainte de cisaillement maximale en fonction de l’indice de ressort C = D/d.
Plus C est faible, plus le facteur de concentration de contrainte augmente. Un ressort à spires serrées, avec un fil épais, concentre davantage la contrainte sur sa fibre interne.
Les calculs de fatigue intègrent cette contrainte corrigée. C’est elle qui détermine la durée de vie en nombre de cycles, pas la raideur.
Un ressort avec un C proche de 4 nécessite une vérification par le coefficient de Wahl bien plus stricte qu’un ressort avec un C proche de 12.
Le coefficient de Wahl est appliqué systématiquement dans nos calculs de dimensionnement, dès que le ressort travaille en dynamique.
Ignorer le coefficient de Wahl sur un ressort fortement sollicité en fatigue, comme un mécanisme de rappel actionné en continu, revient à valider un dimensionnement sur une formule incomplète.
Mise en situation : un ressort dimensionné à la formule brute qui casse en fatigue
Prenons un ressort de rappel dimensionné uniquement avec la formule brute, sans vérification du coefficient de Wahl.
Sa raideur théorique est parfaitement conforme au cahier des charges. Tous les calculs de force et de course tombent juste sur le papier.
Le mécanisme qui l’accueille est sollicité plusieurs milliers de fois par jour. C’est le cas de nombreux ensembles en électroménager ou en machinisme agricole : portes, clapets, verrouillages, commandes manuelles.
Après quelques semaines ou quelques mois, le ressort rompt par fatigue. La pièce est défaillante, l’assemblage est immobilisé, et la formule ne signalait aucune anomalie.
Le ressort est remplacé, l’analyse identifie une fissure en face interne de la spire : le signe classique d’une contrainte sous-estimée.
Ce scénario ne vient pas de la raideur, qui était juste. Il vient de la contrainte réelle dans le fil, que personne n’avait corrigée.
En usage statique, la formule brute suffit souvent. En usage dynamique, elle ne suffit pas. C’est la distinction que fait un bureau d’études expérimenté.
Reste une question qu’aucune formule ne peut trancher seule, aussi corrigée soit-elle : comment être sûr que le ressort réellement fabriqué respecte la valeur calculée ?
Comment vérifier que la raideur calculée correspond à la raideur réelle du ressort fabriqué ?
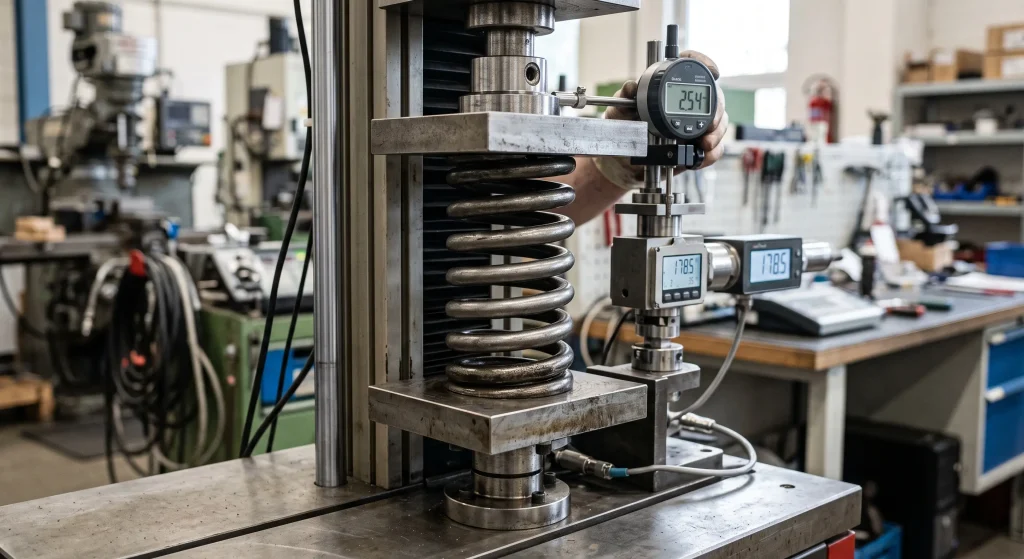
Un tensiomètre et un banc d’essai mesurent la raideur réelle du ressort fabriqué.
Le principe applique la relation R = F / x en mesure directe : une force connue, une déformation mesurée, et la raideur s’en déduit.
La mesure de la raideur par tensiomètre et banc d’essai
Le ressort est monté sur le banc, comprimé ou étiré à des longueurs définies, et la force correspondante est relevée à chaque point.
On obtient une courbe charge-déformation. Sa pente donne la raideur réelle, sans aucun calcul préalable.
La vitesse d’application de la charge est maîtrisée, pour ne pas fausser la mesure. Les bancs motorisés garantissent une répétabilité que les essais manuels ne permettent pas.
Au sein du Groupe Jacquemet, cette vérification s’appuie sur des tensiomètres numérisés, des machines de contrôle de charge et des machines de contrôle par caméra. Les résultats sont consignés et tracés pour chaque lot de fabrication.
Cette étape s’inscrit dans un processus qualité certifié ISO 9001 et ISO 14001 sur l’ensemble des sites du groupe.
Les écarts entre raideur théorique et raideur mesurée en production
La raideur calculée et la raideur mesurée ne coïncident jamais parfaitement. En production courante, l’écart observé est de l’ordre de 3 à 5 %.
La cause principale est la tolérance de fabrication sur le diamètre du fil. R étant proportionnel à d⁴, une variation de 1 % sur d produit environ 4 % d’écart sur la raideur.
Le traitement thermique et le grenaillage modifient aussi le comportement élastique du fil. Leurs effets s’ajoutent aux tolérances géométriques.
Les tolérances de fabrication sont encadrées par la norme EN 15800, qui définit plusieurs grades de qualité. Le choix du grade influence directement l’écart de raideur admissible entre les pièces d’une même série.
Un dimensionnement doit donc prévoir cette plage d’incertitude, surtout quand le cahier des charges impose une raideur précise à quelques pourcents près.
Le contrôle qualité comme garantie du cahier des charges
La vérification par tensiomètre n’est pas une option. C’est ce qui transforme un calcul théorique en engagement de fabrication.
Chaque ressort d’une série doit présenter la raideur spécifiée, dans les tolérances convenues. C’est ce que nous validons avant l’expédition, pièce par pièce ou par échantillonnage selon la cadence.
Vous pouvez appliquer cette vérification sur un ressort existant, pour confirmer qu’il convient à votre application ou pour contrôler une pièce en service. La démarche rejoint celle décrite pour le calcul de la compression maximale d’un ressort.
Notre atelier contrôle les ressorts de compression et les ressorts de traction de la même manière, du prototype à la grande série.
Avant de figer la géométrie de votre prochain ressort, avez-vous déjà vérifié son rapport d’enroulement et son coefficient de Wahl ? Ou vous êtes-vous arrêté à la formule de base ?
Ce qu’il faut vérifier avant de valider le calcul de votre ressort
La formule R = G × d⁴ / (8 × D³ × n) reste le point de départ de tout dimensionnement de ressort hélicoïdal. Elle n’en est que le point de départ.
Le rapport d’enroulement, le coefficient de Wahl et la vérification par mesure sont ce qui distingue un calcul de bureau d’études d’un chiffre isolé trouvé sur internet.
Chacune de ces étapes répond à une question simple : la pièce est-elle fabriquable, tiendra-t-elle dans le temps, et la valeur livrée correspond-elle à la valeur calculée ?
Ces quatre vérifications s’enchaînent dans l’ordre, du calcul à la mesure. Aucune ne remplace les autres.
| Étape | Élément à vérifier | Pourquoi |
|---|---|---|
| 1. Formule de base | R = G × d⁴ / (8 × D³ × n) | Donne la raideur théorique du ressort |
| 2. Rapport d’enroulement | C = D/d entre 4 et 20 (préférence 7 à 14) | Garantit la fabricabilité et la tenue en service |
| 3. Coefficient de Wahl | Contrainte de cisaillement corrigée | Protège le ressort contre la rupture en fatigue |
| 4. Vérification mesurée | Tensiomètre et banc d’essai | Confirme que la raideur réelle respecte le cahier des charges |
Pour valider le dimensionnement de votre ressort du calcul théorique à la fabrication, notre bureau d’études est à votre disposition.