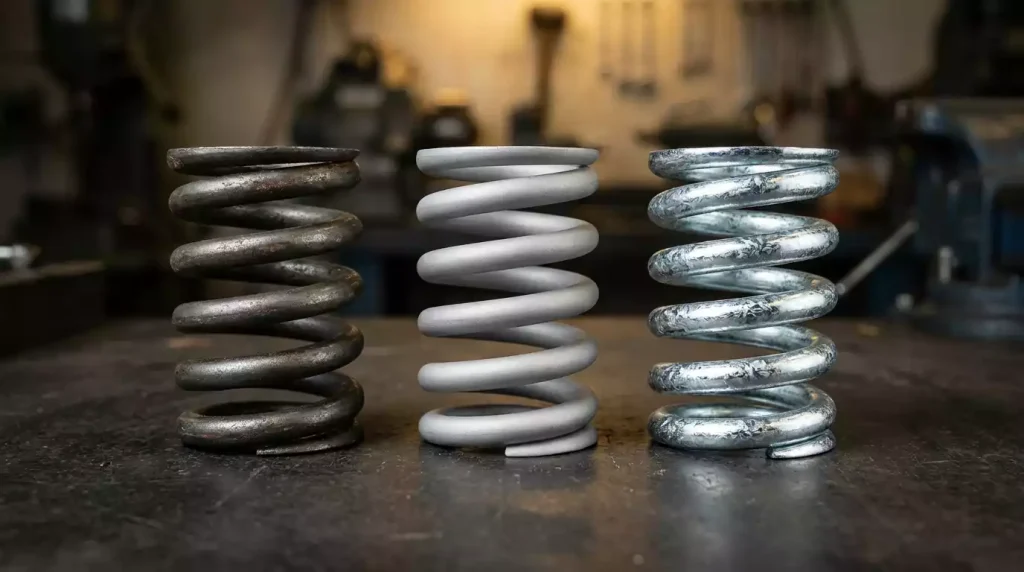
Pour galvaniser l’acier, la pièce est décapée puis immergée dans un bain de zinc en fusion à 450°C, où elle forme un alliage protecteur avec le fer.
Vous avez croisé la mention “galvanisation à chaud” sur un devis, sans visualiser ce que traverse la pièce entre son départ et sa réception.
Ce n’est pas un film de zinc posé sur la surface : c’est une réaction métallurgique entre le fer et le zinc fondu. Chaque étape compte pour que la protection tienne.
Les points clés à retenir :
- Liaison métallurgique fer-zinc, pas un dépôt de surface.
- Quatre étapes : décapage, fluxage, immersion à 450°C, refroidissement.
- Épaisseur de zinc normée NF EN ISO 1461 (55, 70 ou 85 µm).
- Composition de l’acier (silicium, phosphore) détermine l’aspect.
- Corps creux : trous d’évents de plus de 8 mm, en opposition.
- Ressort et fil : relaxation possible à 450°C selon la nuance.
- La galvanisation à chaud écarte la fragilisation par l’hydrogène.
- “Avant ou après formage” du fil : un arbitrage de conception.
Qu’est-ce que la galvanisation de l’acier et comment ça fonctionne ?
La galvanisation crée une liaison métallurgique réelle entre le zinc et l’acier, pas un simple film de surface.
La liaison métallurgique entre le fer et le zinc
Lors de l’immersion, le fer et le zinc réagissent par diffusion. Plusieurs couches d’alliages zinc-fer se forment sous la couche de zinc pur, avec une teneur en zinc qui augmente vers la surface.
Cette liaison offre une double protection : barrière physique continue d’abord, protection sacrificielle ensuite (le zinc s’oxyde en priorité sur l’acier exposé, même sur une rayure jusqu’au métal nu).
Galvanisation à chaud, à froid, électrozingage : les différences réelles
La “galvanisation à froid” est un abus de langage. Elle désigne une peinture riche en zinc appliquée au pinceau ou au pistolet, sans réaction métallurgique avec l’acier.
L’électrozingage est un dépôt électrolytique de zinc, lui aussi sans alliage fer-zinc.
Seule la galvanisation à chaud par immersion crée l’alliage décrit ci-dessus.
La norme NF EN ISO 1461 qui encadre le revêtement
La norme NF EN ISO 1461 encadre les revêtements de galvanisation à chaud sur produits finis en fonte et en acier, et fixe les épaisseurs minimales de zinc selon l’épaisseur de l’acier.
Comprendre pourquoi cette liaison protège durablement ne dit pas encore comment elle se forme. Tout se joue en atelier, en quelques étapes précises.
Comment se déroule concrètement la galvanisation à chaud de l’acier ?
Quatre étapes se succèdent : décapage, fluxage, immersion dans le bain de zinc à 450°C, puis refroidissement et contrôle qualité.
Vous avez déjà lu “galvanisation à chaud” sur un devis, sans savoir ce que votre pièce traverse entre son envoi et sa réception.
- Dégraissage et décapage de la pièce
- Fluxage avant immersion
- Immersion dans le bain de zinc à 450°C
- Refroidissement et contrôle qualité
Le dégraissage et le décapage de la pièce
Le dégraissage élimine les graisses dans des bains de carbonate de sodium ou de soude entre 60 et 80°C. Le décapage retire oxydes et calamine, le plus souvent à l’acide chlorhydrique dilué à température ambiante avec inhibiteur. Un rinçage sépare chaque bain.
Le fluxage avant immersion
La pièce passe dans un bain de chlorure de zinc et de chlorure d’ammonium à 60°C. Ce flux évite la ré-oxydation et favorise la réaction métallurgique fer-zinc.
L’immersion dans le bain de zinc à 450°C
La pièce est plongée dans le zinc fondu : 3 à 4 minutes pour une pièce simple, 10 à 15 minutes pour un corps creux ou massif. Le traitement par lot est dimensionné par la taille de la cuve.
Le refroidissement et le contrôle qualité
La pièce est refroidie à l’air libre, puis contrôlée. Un défaut de préparation ne se rattrape pas au bain.
Si vous devez souder une pièce déjà galvanisée, voir souder une pièce déjà galvanisée.
Quelle épaisseur de zinc obtenir selon l’épaisseur de l’acier ?
Plus l’acier est épais, plus la couche de zinc l’est aussi : la norme NF EN ISO 1461 fixe les seuils minimaux.
Les seuils de la norme NF EN ISO 1461
| Épaisseur de l’acier | Épaisseur minimale de zinc |
|---|---|
| 1,5 à 3 mm | 55 µm |
| 3 à 6 mm | 70 µm |
| Plus de 6 mm | 85 µm |
EDF et la SNCF exigent en France une surcouche à 70 µm minimum, quelle que soit l’épaisseur.
La classification de l’acier selon la norme NF A 35-503
La norme NF A 35-503 (2008) classe les aciers en trois catégories selon leur teneur en silicium et en phosphore.
- Catégorie A (Si ≤ 0,030 %) : aspect excellent, conformité aux minima.
- Catégorie B (Si ≤ 0,040 %) : bon compromis anticorrosion et aspect.
- Catégorie C (Si 0,14 à 0,25 %, P ≤ 0,035 %) : aspect mat, marbré, mais protection optimale en milieu agressif (épaisseurs de 120 à 200 µm).
Les aciers qui galvanisent mal, une question de composition chimique
Un acier hors norme, à forte teneur en silicium, produit des dépôts irréguliers ou excessivement épais : c’est l’effet Sandelin. La nuance d’acier conditionne directement le résultat final, et un mauvais choix en amont ne se rattrape pas au bain.
Ces épaisseurs normées expliquent en grande partie la durée de vie du revêtement. Avant de voir ce qu’elle permet concrètement, un point sur ses limites s’impose : la galvanisation ne résout pas tout.
Quels sont les avantages et les limites réelles de l’acier galvanisé ?
La galvanisation offre une protection durable sans entretien, mais elle a des limites concrètes face à l’abrasion et sur les zones travaillées après traitement.
Une protection durable sans entretien
La galvanisation à chaud offre une protection durable, généralement sans entretien, sur plusieurs dizaines d’années selon l’environnement. Le détail chiffré par catégorie de corrosivité (C1 à C5) est traité dans thermolaquage ou galvanisation.
Les limites face à l’abrasion et aux zones soudées
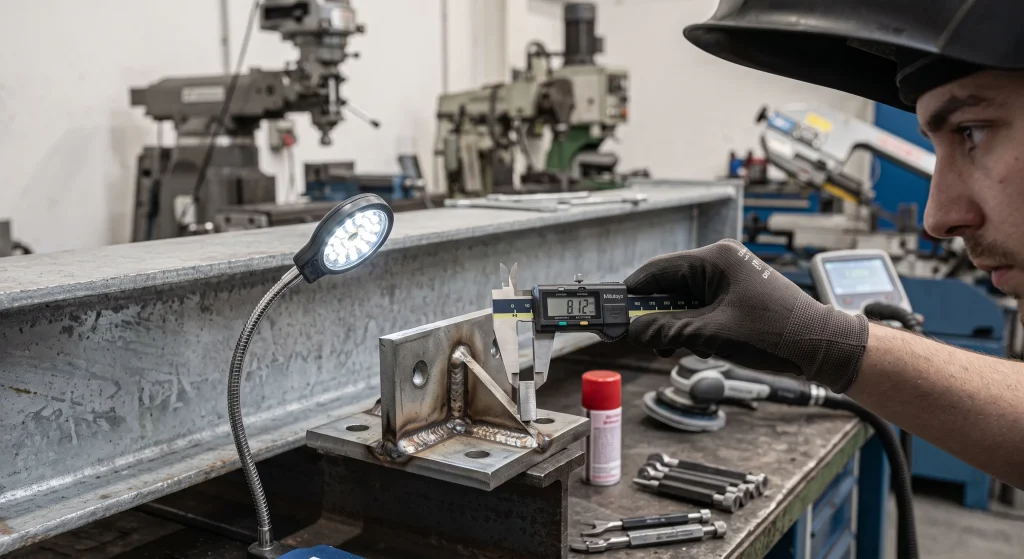
La couche de zinc peut s’user localement par frottement ou abrasion. Une opération après galvanisation (découpe, perçage, soudure) retire localement le zinc et expose l’acier nu sur cette zone précise.
Le duplex, associer peinture et galvanisation
Le traitement duplex (peinture appliquée par-dessus la galvanisation) peut prolonger la durée de vie de la protection d’environ 10 ans supplémentaires. Pour la méthode de préparation avant peinture, voir faire tenir de la peinture sur du galvanisé.
Ces limites ne rendent pas la galvanisation inadaptée. Elles doivent être anticipées dès la conception de la pièce.
Quelles précautions prendre avant de galvaniser une pièce ?
Une pièce mal conçue peut se déformer ou présenter des défauts d’aspect au bain. Trois précautions évitent l’essentiel des problèmes.
Les trous d’évents sur les corps creux
Sur une pièce creuse, l’air emprisonné augmente son volume d’environ 300 fois à 450°C. Sans trou d’évent de plus de 8 mm, en opposition, ce phénomène peut déformer la pièce, voire la faire exploser au contact du bain.
Les zones d’épargne et le marquage compatible
Les zones d’épargne (surfaces à protéger du zinc, par exemple des filetages de précision) doivent être identifiées avant traitement. Le marquage de la pièce doit utiliser des marqueurs compatibles : une peinture ou un feutre standard crée des défauts d’accroche du zinc.
La galvanisation par centrifugation pour les petites pièces
Pour les petites pièces produites en volume (visserie, tiges filetées), la galvanisation par centrifugation est une variante adaptée : les pièces sont traitées en paniers puis centrifugées en sortie de bain. La méthode évite les points d’accroche visibles.
Ces précautions valent pour une pièce massive ou de série standard. Sur un ressort ou un fil métallique déjà formé, une autre question se pose, plus mécanique que dimensionnelle.
Un ressort ou une pièce en fil métallique peut-il être galvanisé sans perdre ses propriétés ?
Oui, à condition d’anticiper l’effet de la température sur la pièce déjà formée.
Le risque de relaxation à 450°C sur un ressort sous contrainte
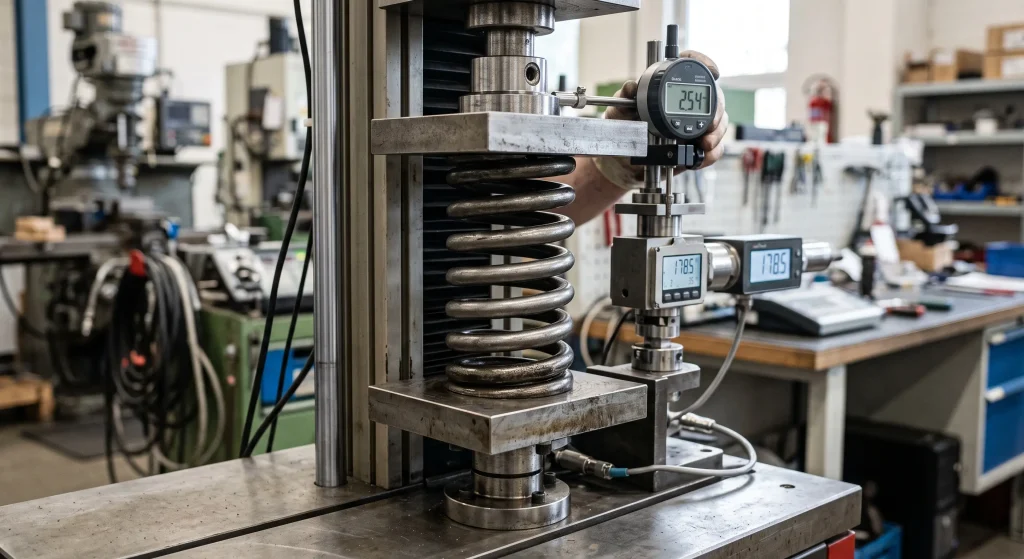
Un ressort mis en forme par écrouissage garde une contrainte interne. Un passage prolongé à 450°C peut entraîner une relaxation partielle si traitement thermique et nuance d’acier ne sont pas pensés en cohérence. C’est un paramètre à intégrer dès la conception.
La fragilisation par l’hydrogène, écartée par la galvanisation à chaud
Certains traitements électrolytiques exposent l’acier à une fragilisation par l’hydrogène, critique sur les ressorts à haute limite élastique. La galvanisation à chaud, par immersion sans électrolyse, écarte ce risque.
Avant ou après la mise en forme du fil, un arbitrage de conception
Galvaniser avant formage protège une matière déjà traitée, mais le formage peut fragiliser la couche. Galvaniser après formage garantit une couche homogène, mais expose la pièce sous contrainte au bain. Ce choix se tranche au cas par cas.
Pour les pièces en fil métallique, voir traitement de surface des pièces en fil métallique. La fabrication de produits en fil métallique intègre cette donnée dès la conception.
Avant de spécifier un ressort ou une pièce en fil galvanisé, vérifiez sur votre plan : la pièce est-elle formée avant ou après le traitement ?
Ce qu’il faut retenir avant d’envoyer une pièce en acier au bain de zinc
Galvaniser l’acier crée une liaison métallurgique durable entre le fer et le zinc, à condition d’anticiper la nuance d’acier et la conception de la pièce.
| Étape | Ce qui se passe | Point de vigilance |
|---|---|---|
| Dégraissage et décapage | Élimination des graisses, oxydes et calamine | Sans décapage complet, le zinc n’accroche pas |
| Fluxage | Bain de chlorures à 60°C | Évite la ré-oxydation avant immersion |
| Immersion à 450°C | Réaction métallurgique fer-zinc | 3 à 15 minutes selon la pièce |
| Refroidissement et contrôle | Air libre puis contrôle visuel | Un défaut de préparation ne se rattrape pas au bain |
Pour définir les spécifications de galvanisation de votre pièce, notre bureau d’études est à votre disposition. Demandez un devis.