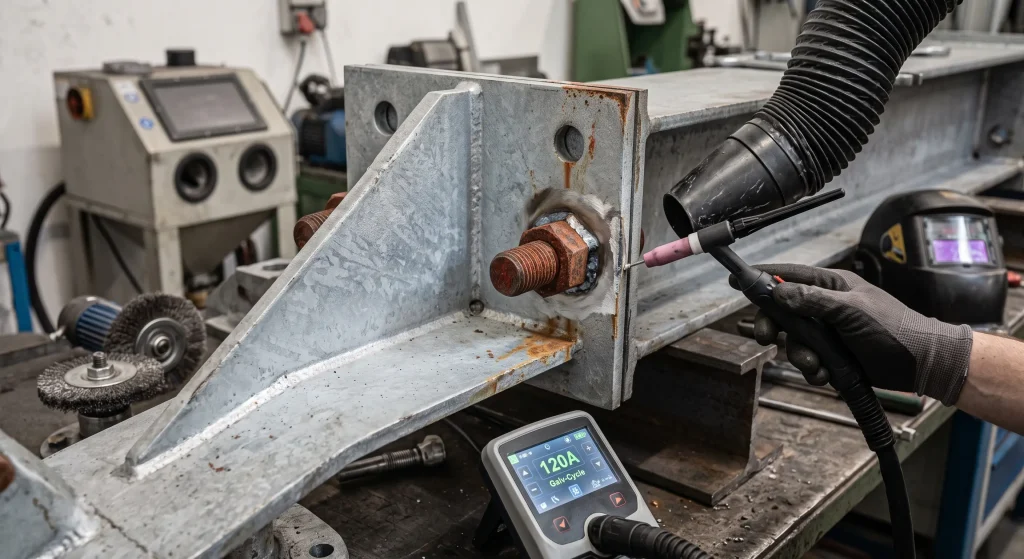
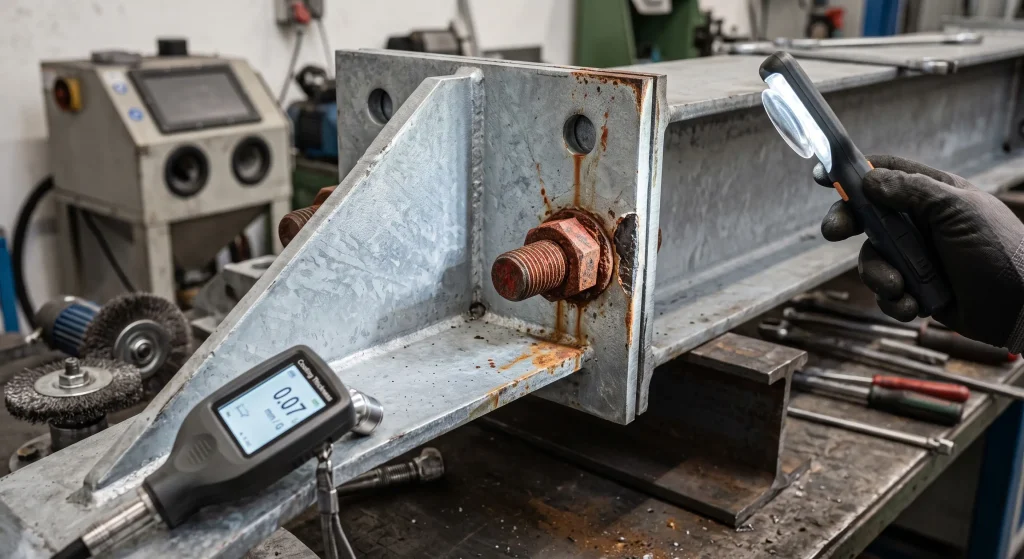
Souder du galvanisé demande une méthode en quatre temps : retirer le zinc avant l’arc, choisir le bon procédé, protéger l’opérateur, restaurer la protection.
Le matériau traîne pourtant une réputation de métal difficile, qui pousse certains bureaux d’études à éviter de le spécifier sur un plan.
Le groupe Jacquemet travaille et soude le fil métallique galvanisé en série industrielle. Nous connaissons cette matière et ce qu’elle exige.
Les points clés à retenir :
- Le zinc, pas l’acier, est la vraie difficulté.
- Meuler préalablement le zinc sur une zone large est indispensable.
- MIG/MAG pour la série, TIG pour la précision, baguette en dépannage.
- La fièvre du fondeur est le risque santé principal.
- Une peinture riche en zinc restaure la protection après soudure.
- En série, le contrôle qualité (caméra, tensiomètre) garantit la répétabilité.
Peut-on vraiment souder du galvanisé sans l’abîmer ?
Oui, sans réserve, à condition de traiter le zinc, pas l’acier, comme la vraie difficulté.
Le galvanisé n’est pas impossible à souder. Il exige une préparation que l’acier nu ignore.
Sa réputation vient d’un mauvais geste, pas du matériau : souder sans préparation.
Le zinc se vaporise autour de 900 °C, l’acier au carbone fond au-delà de 1500 °C. Sa vapeur perturbe sous l’arc la géométrie du bain de fusion.
Non maîtrisées, ces fumées forment des bulles dans le bain, puis des porosités qui affaiblissent le cordon.
Avec une préparation et un procédé adaptés, cette réputation s’effondre. Le galvanisé n’est pas un métal à éviter, c’est un métal qui demande une méthode.
Reste la question : comment préparer la pièce avant d’allumer le poste.
Comment préparer une pièce galvanisée avant de la souder ?
La préparation se joue avant d’allumer le poste : retirer le zinc sur une zone large, pas seulement sur la ligne de soudure.
Meulez le zinc sur 25 à 100 mm de part et d’autre du joint. Une zone trop étroite laisse le zinc brûler dans la zone affectée thermiquement.
Une meuleuse avec disque à lamelles ou une brosse métallique suffit.
Éliminez toute poussière de zinc, huile ou graisse avant l’assemblage.
Laissez un jeu entre les pièces, pour que la vapeur de zinc s’échappe.
L’erreur classique : meuler uniquement la ligne de cordon. Les porosités sont alors garanties.
Chez Jacquemet, le fil galvanisé se travaille de 0,2 à 18 mm. La préparation s’applique à chaque série.
La préparation évite le pire. Le procédé fait la différence entre un cordon correct et un cordon qui tient.
Quel procédé de soudage choisir pour l’acier galvanisé ?
MIG/MAG pour les séries, TIG pour la précision, MMA en dépannage : le choix dépend du volume à produire et de la qualité de cordon recherchée.
Le MIG/MAG domine les assemblages répétitifs : fil-électrode et gaz de protection, le bon choix pour la série.
Le TIG apporte la précision : chaleur finement contrôlée. Plus lent, il se réserve aux pièces où la finition prime.
L’électrode enrobée sert au dépannage. Sans gaz, elle reste accessible, mais produit plus de fumées si la préparation est insuffisante. Après meulage, privilégiez l’électrode rutile.
La technique de tissage compte aussi : avancez et reculez l’arc pour laisser la vapeur de zinc s’échapper avant la solidification.
Un métal d’apport riche en silicium désoxyde le bain et limite la porosité.
Trois devis, trois procédés pour la même pièce en fil galvanisé : lequel tiendra sur des milliers d’exemplaires ?
Le soudage fait partie des opérations du travail du fil métallique. Le procédé se valide dès le chiffrage.
Il n’existe pas de procédé universellement meilleur. Le bon choix dépend de votre volume et de votre finition.
Le bon procédé ne protège pas le soudeur des fumées.
Comment se protéger des fumées de zinc pendant le soudage ?
La protection repose sur trois leviers : la ventilation de l’atelier, l’aspiration au plus près de l’arc et l’EPI de l’opérateur.
Le risque porte un nom : la fièvre du fondeur. Oxyde de zinc, état pseudo-grippal, frissons, quelques heures après l’exposition.
Les effets sont temporaires, le zinc n’étant pas stocké dans l’organisme. Une exposition répétée aggrave les risques respiratoires.
Travaillez dans un espace ventilé, avec une aspiration au plus près de l’arc, jamais en espace confiné.
Portez respirateur, gants et protection oculaire. Même une exposition brève peut être nocive : l’EPI n’est pas optionnel.
La sécurité est une condition non négociable dès qu’on soude du galvanisé, quel que soit le volume.
Reste un point souvent négligé : le cordon terminé, la pièce n’est plus protégée.
Comment restaurer la protection anticorrosion après la soudure ?
La soudure détruit localement la couche de zinc. Sans reprise, la zone chauffée redevient un point de départ de rouille.
La chaleur de l’arc fait disparaître le zinc. L’acier nu est exposé sur la zone affectée.
La solution courante : une peinture ou un primaire riche en zinc, appliqué à froid en deux couches.
Pour une vraie protection cathodique, le produit doit contenir une forte concentration de zinc, de 65 à 97 % selon les produits industriels.
Contrôlez l’absence de porosité sur le cordon, et la couverture complète de la zone affectée thermiquement.
Négliger cette étape annule une partie du bénéfice du galvanisé.
Le choix initial entre le thermolaquage et la galvanisation conditionne tout le processus.
Ces règles suffisent pour une pièce unique. En série, un nouveau problème se pose : la répétabilité.
Pourquoi la fabrication en série change la donne sur le galvanisé soudé ?
Sur une pièce unique, une variation de réglage se corrige à l’œil. En série, la même variation devient un défaut systématique.
Le contrôle qualité prend le relais : caméra et tensiomètres numérisés, dans un cadre certifié ISO 9001.
Souder avant ou après galvanisation : un arbitrage de conception
Une pièce déjà galvanisée qui sera soudée exige la méthode de cet article. Galvanisée après soudure, elle l’évite, mais change vos contraintes de conception et de délai.
Comme tout traitement de surface des pièces en fil métallique, il se tranche dès la conception, avec le bureau d’études.
Aucun concurrent ne parle depuis la position d’un fabricant qui soude en série des pièces en fil galvanisé. C’est le savoir-faire que nous engageons sur nos produits en fil métallique.
Avant de lancer votre série, vérifiez un point sur votre plan : la soudure est-elle prévue avant ou après galvanisation ? La réponse change toute la méthode.
Ce qu’il faut retenir avant de lancer votre projet en galvanisé soudé
Souder du galvanisé n’est pas un pari, c’est une méthode : préparation du zinc, procédé adapté, protection de l’opérateur, reprise de protection.
Cette méthode change d’échelle dès qu’on passe à la série, où le contrôle qualité garantit la répétabilité.
Le tableau ci-dessous résume le choix du procédé.
| Procédé | Usage type | Niveau de finition |
|---|---|---|
| MIG/MAG | Séries répétitives | Cordon propre et rapide |
| TIG | Pièces précises | Finition soignée |
| MMA | Dépannage | Accès simple, fumées sans préparation |
Pour définir les spécifications de soudage de votre pièce en fil galvanisé, notre bureau d’études est à votre disposition.